玻璃容器的外觀缺陷多為微小裂紋、結石與瓶口尺寸偏差,靠人工在高速產線上判讀既不穩定也無法追溯。本文以一座日產多規格玻璃容器的產線為例,說明熱端與冷端兩道 AOI 光學檢測的分工、檢測項目與剔除邏輯,以及層托盤與隔板搭配機械手搬運、自動碼垛的實務配置,並整理導入時最常被忽略的三個前提條件,提供設備整合與製程規劃參考。
為什麼玻璃容器產線需要自動化檢測
玻璃容器是成型後即定形的製品:玻璃液在供料機滴料、經 IS 成型機吹製或壓製成形,進入退火爐消除內應力,再由輸送帶送往冷端。整個過程在數秒內完成,任何一個環節的溫度、時間或模具狀態偏差,都會直接反映為瓶身上的缺陷,而且成型後無法返修。
這使得玻璃容器的品質管制必須「即時、全面、可追溯」。人工目視在低速線上仍有價值,但當一條產線同時跑窄口瓶與廣口瓶、瓶型每班更換、產出以每分鐘數百支計時,人工判讀會同時出現三個問題:漏檢率隨工時上升、判定標準因人而異、缺陷資料無法回饋到成型參數。這三個問題的答案,指向同一件事—把檢測從人眼移到相機,把判定從經驗移到資料。
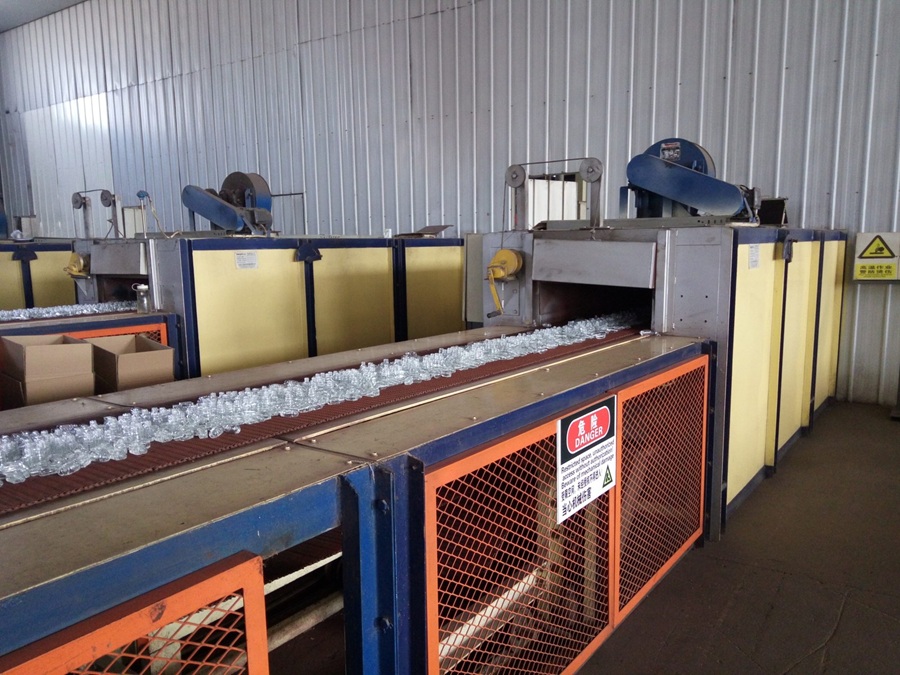
玻璃容器產線:退火爐出口與輸送帶,製品在爐後進入冷端檢測。
|
熱端與冷端:兩道 AOI 各有分工
實務上最有效率的配置不是一套萬能的檢測系統,而是熱端與冷端兩道檢測,各自承擔不同任務。熱端檢測位於退火爐之前,玻璃表面仍在數百度,相機必須配合耐高溫的鏡頭與遮罩,但它的價值在於「早」:發現成型缺陷時,同一模具的後續製品還在爐內,可以在最短時間內調整成型參數或更換模具,把廢品的產生量壓到最低。
熱端主要檢測項目包括:
‧ 瓶身針孔、結石、氣泡與明顯裂紋;
‧ 瓶身歪斜、橢圓度異常與成型不足(缺口、皺褶);
‧ 瓶底偏斜與底部厚薄不均;
‧ 瓶口變形、缺口與螺紋不完整。
冷端檢測位於退火爐之後、包裝之前,此時玻璃已降至常溫,光學條件最穩定,因此冷端承擔尺寸量測與最終全檢:
‧ 瓶口內徑、外徑與瓶高、瓶身直徑的尺寸量測;
‧ 瓶口端面平整度、密封面完整度;
‧ 垂直度與站立穩定性;
‧ 熱端難以捕捉的內壁缺陷與細微裂紋。
換型(changeover)是評估檢測系統時最現實的指標。有些產線一天更換三到四次瓶型,若每次換型都要重新標定相機位置與判定門檻,累積的停機時間很快就會超過檢測本身帶來的效益。因此選型時應要求「一鍵換型」:瓶型參數以配方方式儲存,換型時只載入配方並做一次首件確認,而不重新調整光路。同樣重要的是判定門檻的可見性—門檻值應該由製程與品保共同核定並留存版本紀錄,而不是留在設備商的工程密碼裡。
兩道檢測的資料必須合併成一條「每班不良率曲線」,並且能按模具位置歸戶。這一點常被忽略:如果檢測系統只輸出「本班不良率 2.3%」,而不指出是哪一組模具造成的,現場就無法形成改善閉環。把缺陷計數與模具編號綁定之後,模具維護才能從定期更換改為依狀態更換。
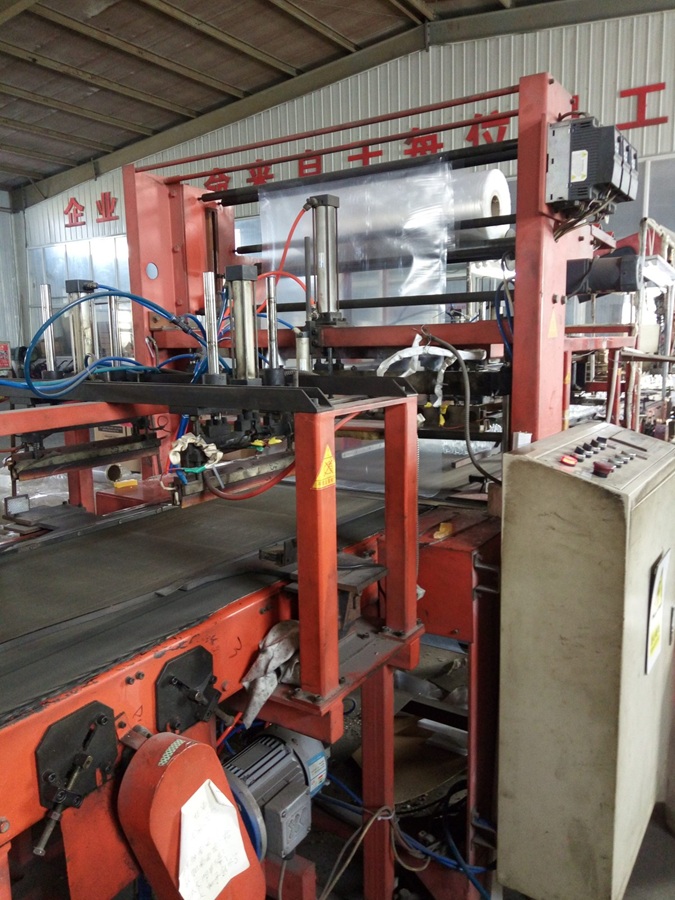
包裝機站點:成型容器在冷端完成檢測後進入自動包裝。
|
剔除與資料流:檢測系統真正的產出
檢測只是手段,剔除與資料才是產出。一般做法是由檢測系統發出訊號,配合吹氣或撥桿機構把不良品導入廢料槽,同時將訊號送進現場的資料庫。這裡有兩個細節值得在導入前確認。
第一是剔除的「確認」。吹氣剔除在高速下會出現兩種失效:該剔的沒剔掉(漏剔),以及不該剔的被剔掉(誤剔)。誤剔對產能的損失往往大於漏剔,因此需要一道剔除後的複核,讓誤剔的良品能回到產線。
第二是資料的粒度。每班只記錄一個總數,等於放棄了整個系統的診斷價值。可用的粒度至少是「每班 × 每模具 × 每缺陷類型」;更完整的做法是同時記錄退火爐的溫度曲線與供料機的滴料重量,讓缺陷與製程參數可以在同一時間軸上對照。當缺陷率異常上升時,工程師要能一眼看出是玻璃液溫度、模具磨損,還是退火曲線偏移造成的。
機械手搬運與自動碼垛:從單機到整線
冷端之後是搬運。玻璃容器重量不低、表面易刮傷,人工搬運既是效率瓶頸也是破損來源。目前常見的配置是:
‧ 自動裝箱機配合層托盤(layer tray)與隔板(divider),把成品按層整齊排列後再堆疊;
‧ 機械手(關節式或直角座標式)負責取放整層製品、套袋、放置隔板與紙箱定位;
‧ 自動碼垛機把裝箱完成的箱體按預設堆疊方式碼上托盤,並配合纏繞膜機完成出貨前的最後一道固定。
對玻璃容器而言,搬運自動化的重點不只是替代人力,而是「一致性」。人工碼垛的每一層位置都會有幾公釐的差異,長途海運累積下來就是局部高壓點,也是破損最常發生的位置。機械碼垛的堆疊幾何固定,配合層托盤與隔板的分壓設計,可以讓同一托盤在運送過程中承受更均勻的應力,這也是出口包裝設計中最容易被低估的一環。
安全性與人機協作是導入時的另一個前置工程。玻璃容器產線的機械手多在高速、高溫與大量碎玻璃的環境中運作,安全圍籬、光柵與安全地毯必須與產線的既有動線整合;同時要保留人工介入的通道,讓異常排除不需要整線停機。把安全設計放在設備採購的同一份規格書裡討論,比在安裝階段補救更省事,也更不容易在稽核時留下缺口。
此外,成品倉的搬運與入庫也逐步自動化:托盤完成纏繞後由 AGV 或穿梭車送往倉位,庫存系統與包裝線的資料串接,做到「一批一出貨、批號可回溯」。對於食品、飲料與化妝品客戶而言,批號可追溯往往不是加分項,而是稽核的必要條件。
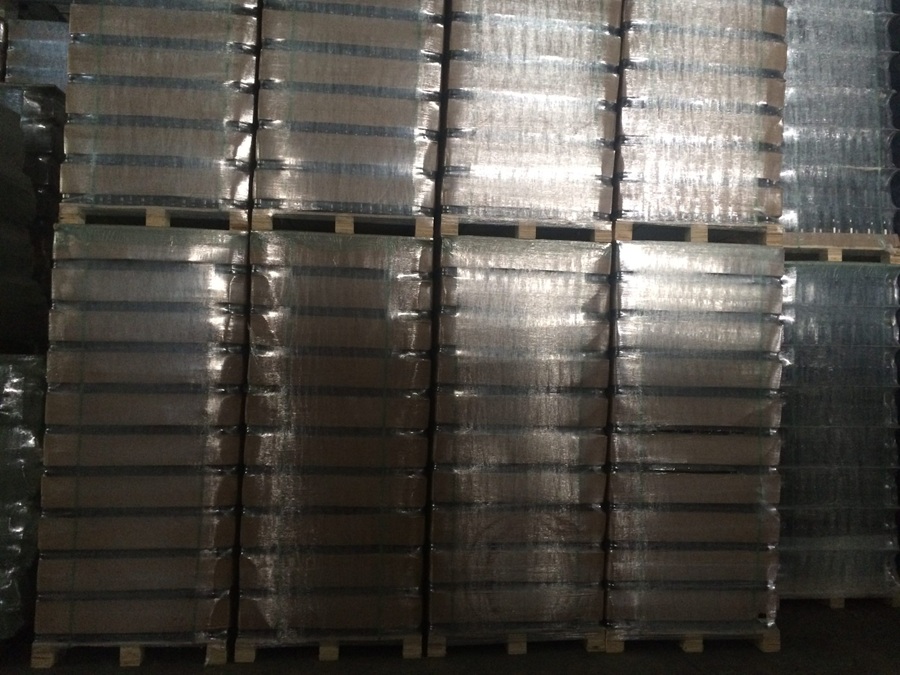
成品倉庫:完成纏繞的托盤等待出貨,批號可回溯。
|
導入前最常被忽略的三個前提
以我們自身的經驗,AOI 與搬運自動化的導入失敗,很少失敗在設備本身,多半失敗在三個前提條件沒有先處理。
‧ 瓶型標準化不足。每一種瓶型都需要重新標定檢測模型與夾具。若產線同時跑數十種瓶型,導入成本會被重複的標定工作吃掉。先整併瓶型,再談設備,順序不能顛倒。
‧ 現場資料沒有可用格式。檢測系統能產生資料,但若 ERP 或 MES 沒有相應的欄位與介面,資料只能停留在單機硬碟裡。導入前先定義資料欄位,比導入後補救便宜得多。
‧ 維護能力沒有同步建立。光學檢測與機械手的效能高度依賴日常清潔、鏡頭校正與氣源品質。若沒有專責的維護人力與備品計畫,前三個月通常是表現最好的三個月。
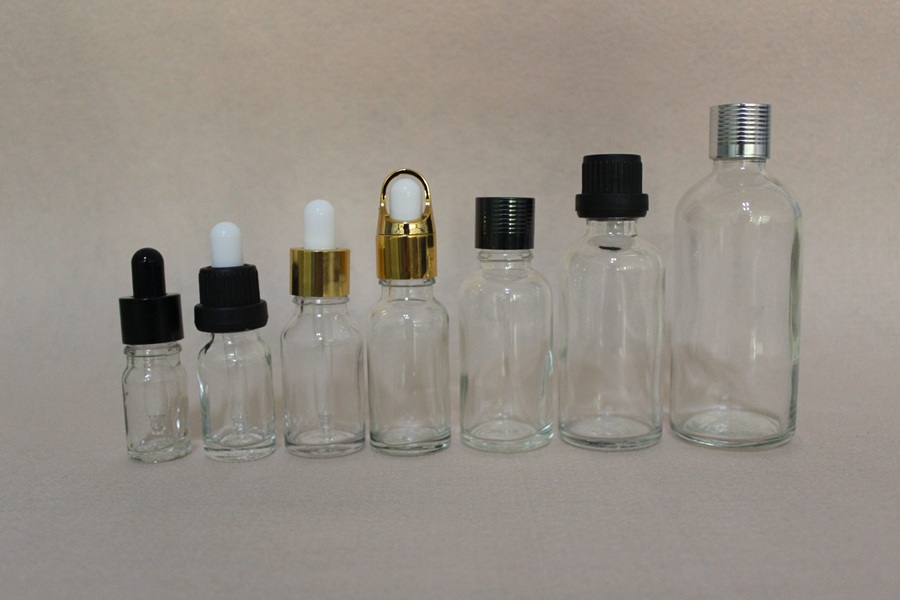
容器瓶口與瓶身系列,冷端尺寸量測的對象。
|
結語
玻璃容器的智動化不是把單一站點換成機器,而是把「成型—退火—檢測—搬運—入庫」變成一條有資料的連續製程。AOI 讓缺陷在第一時間被看見,機械手讓重複的動作保持一致,兩者共同產出的資料,才是產線持續改善的基礎。
對設備整合者而言,值得先問的問題不是「檢測精度可以到多少」,而是「這些數據最後會回到哪裡、由誰來用」。
(本文作者王瑋為中國上海 Optimizing Glass Bottle Co., Ltd.出口部經理)