讓檢測能回饋,資料能追溯,搬運能協同,才是AI載板的量產能力。
高階PCB工廠並不缺少自動機台。壓合、鑽孔、成像、電鍍、檢測與搬運,幾乎每一站都可以買到具備自動上下料、配方執行與遠端監控的設備。
然而,當四十層以上大型高多層板、微孔、低損耗材料與細線路同時進入量產,問題往往不是某一台機器不能動,而是每台機器都在自己的局部條件下運作:前站的偏差沒有成為後站的補償依據,檢測只產生不良清單,搬運只依排程送貨,工程師則在異常發生後以人力拼接原因。所謂整線智慧製造,正是要把這些孤立動作重組為一套可追溯、可驗證、可持續修正的製程控制系統。
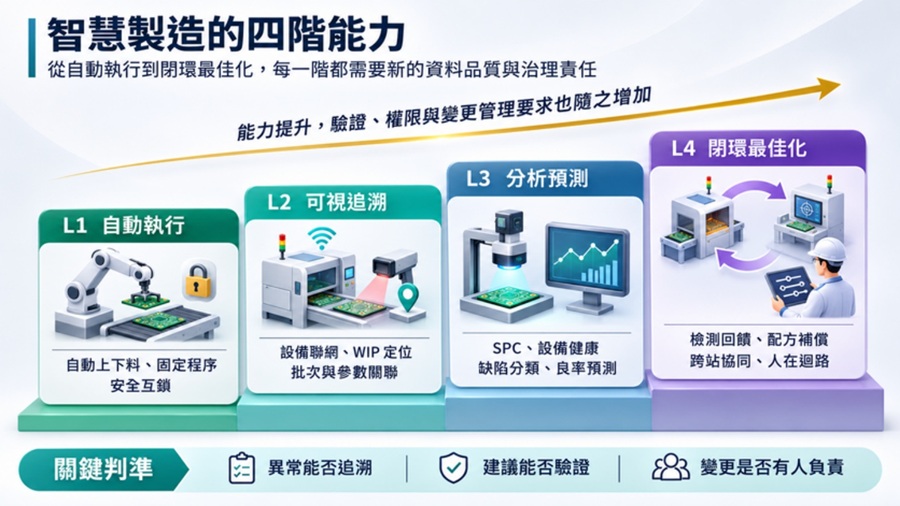
PCB智慧製造由自動執行走向可視追溯,分析預測與閉環最佳化。 (本刊整理)
|
從自動化單機到製程控制系統
自動化解決重複動作,智慧製造則要處理變異、因果與跨站決策。
自動上下料不等於智慧製造
自動化至少可分為三個層次。第一層是動作自動化,由機械手、輸送線與上下料單元取代重複搬運;第二層是資訊自動化,設備狀態、配方、批次與加工結果能被系統自動取得;第三層才是決策輔助與閉環控制,系統依量測結果提出修正、限制風險並追蹤成效。
許多工廠停在第一層,板子可以不經人手送進機台,卻仍由工程師手動抄寫參數、判斷異常與追查批次。這類產線可以稱為高度自動化,卻還不能稱為真正的智慧製造。
設備層 製程層與工廠層各有責任
設備層負責取得感測器、PLC、控制器、主軸、光源、藥液、機械手與AMR的即時狀態;製程層透過EAP、SPC、APC、配方管理與缺陷知識庫,把單站資料轉成製程判斷;工廠層的MES、APS、QMS、倉儲與能源系統,則管理訂單、批次、WIP、交期、品質與稽核。
三層不能互相取代。MES知道一批板現在在哪裡,不代表它理解雷射能量對孔底形貌的影響;設備控制器能精確執行配方,也不應自行改變客戶認證過的製程。智慧工廠需要的是清楚分工與雙向資料流,而不是把所有功能塞進一套巨大系統。
稼動率 品質與能源必須共同最佳化
如果只追求設備稼動率,工廠可能把大量在製品推向瓶頸站,增加等待、混批與重工;若只追求單站良率,設備可能以較慢速度與過度保守參數運轉,讓整體交期惡化;若只在離峰節能,又可能破壞藥液、潔淨與溫控的穩定。
共同最佳化要把有效良品產出作為核心,納入停機、換線、重工、能源、耗材與可靠度。這要求系統能把品質損失與設備狀態放在同一條時間軸上,而不是分散在生產、品保、廠務各自的儀表板。
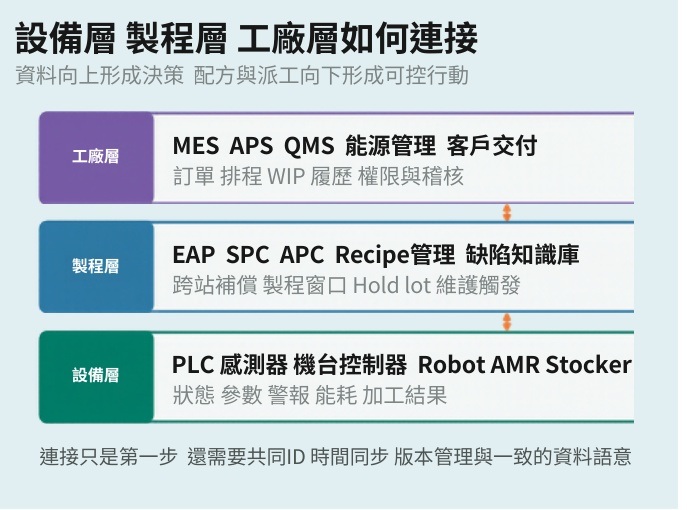
設備層、製程層與工廠層以共同ID 時間與資料語意形成雙向控制。 (本刊整理)
|
多品種高變動下的搬運與排程
物料搬運不只是物流問題,它會直接改變等待時間,板件風險與設備節拍。
人的??從救火轉向定義規則
PCB不是規格一致的標準箱。超薄板容易彎折、吸附失敗或在高速移載時產生振動;厚板與大板重量高、慣性大,夾持與定位必須兼顧剛性;濕製程板件可能帶液,潔淨製程又要求避免粒子與人員接觸。
不同表面與載具還會改變真空吸盤、夾爪、滾輪與Magazine的選擇。自動搬運若只追求「能拿起來」,可能把刮傷、翹曲、靜電或污染風險帶到後段。真正的整線設計,應把板厚、尺寸、方向、表面狀態與允許彎曲量列入搬運配方。
AGV AMR Stocker Robot 與設備Port必須對話
AGV依固定路徑運行,適合高頻率、穩定物流;AMR可依地圖與環境動態避障,適合多路徑與彈性調度;Stocker負責緩衝與排序,Robot處理精確上下料,設備Port則是工件交接與狀態握手的最後界面。這些單元若沒有一致的到站、載具、工件與設備狀態定義,就會出現AMR已抵達、設備卻未準備,或設備完工卻找不到可用載具。
IPC-2591 CFX主要源於電子組裝製造,但它以標準訊息交換連接設備與主機的精神,正說明跨品牌整線必須先有共同語言。
急單 重工與等待時間才是排程難題
理想排程假設每批產品依固定路徑與標準工時前進,實際PCB工廠卻充滿例外:急單插隊、檢測複判、重工回流、藥液等待、鑽針更換、設備保養與客戶Hold lot。只以最短加工時間排程,可能讓頻繁換線拖垮瓶頸;只依交期排序,又可能讓相同材料與配方無法成批處理。
APS需要把設備資格、配方認證、載具可用性、重工路徑與批次不可拆分等限制納入,並在現場變動後重新計算,而不是生成一張很快失效的日計畫。
防呆與WIP定位是自動搬運的底線
無人搬運一旦拿錯批次,錯誤會以更高速度擴散。每個載具、Magazine與板片都應與產品ID、工單、數量、方向、下一站與配方版本關聯;交接時要檢查設備資格、Port狀態與載具一致性。對潔淨、靜電與化學敏感區域,還要管制AMR材質、輪胎粒子、接地、充電位置與跨區移動。WIP定位不能只顯示一批板在某個樓層,而應能指出它在哪個Stocker槽位、哪個載具、等待何種資源,以及是否處於隔離狀態。
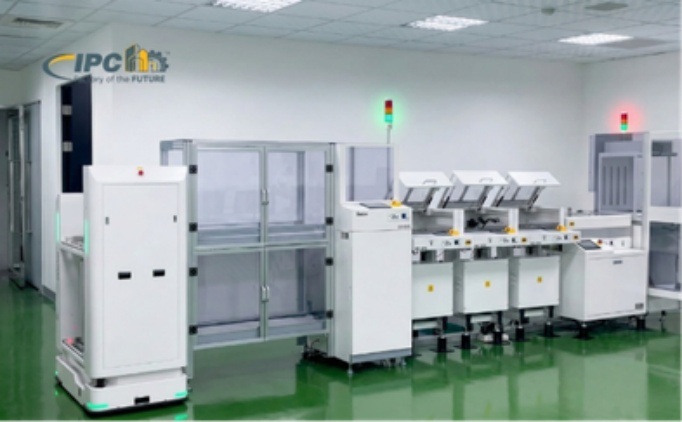
亞太IPC CFX展示中心以標準化設備訊息與AMR串接生產單元 展示跨品牌整線互通。(團片來源:昇捷頌科技)
|
AOI不只找缺陷 而要形成閉環
檢測必須從事實走向意義,再轉化為受控且可驗證的行動。
事實層先把缺陷看清楚
AOI的第一個任務仍是建立可信的事實:缺陷位於哪一片板、哪個座標、哪一層、哪種圖形區域,形貌、尺寸、方向與嚴重度如何,是否集中在板邊、板中心、特定孔群或某一時間帶。這一層的挑戰在於影像穩定與量測一致,照明、焦點、板面顏色與材料批次變化都可能造成誤報。若連缺陷位置與尺寸都不可靠,後續AI分析只會把量測噪聲解釋成製程原因。
意義層要把缺陷群聚對回製程
缺口、殘銅、孔位偏移、填孔凹陷與線寬變異,不應只被分類為不同圖片,而要和材料、設備、刀具、藥液、操作與環境資料關聯。例如板面同一方向的週期性偏移,可能對應平台或傳動問題;特定主軸加工的孔壁異常,可能指向刀具磨耗;同一電鍍槽在換藥後出現填孔變化,則要回看濃度、溫度與電流波形。意義層的價值,是把「看到缺陷」轉為可驗證的原因假設,並以切片、量測或後續批次確認。
行動層必須分級處理
不是每一個AI判定都適合自動調參。低風險、可逆且範圍明確的補償,例如依板面偏移修正曝光座標,可在管制界線內自動執行;中度風險問題可派工複檢、Hold lot或增加抽樣;涉及材料更換、核心配方、可靠度或客戶認證的變更,則必須由工程師核准。系統還要記錄建議、核准者、實際變更與結果,否則模型即使短期改善良率,也無法在稽核或失效時重建決策過程。
模型漂移與新缺陷需要持續驗證
材料、設備、照明、相機、客戶規格與製程世代都會改變過去訓練的缺陷模型可能逐漸失準。模型漂移未必表現為整體準確率突然下降,也可能只在新材料、特定線寬或特定班別出現。工廠應保留黃金樣本與挑戰集,監測誤報、漏報、類別分布與人工覆判差異,並把新缺陷送入受控的標記與再訓練流程。NIST AI風險管理框架強調治理、量測與持續管理;放到製造現場,就是模型版本、資料來源、適用範圍與停用條件都必須可追溯。
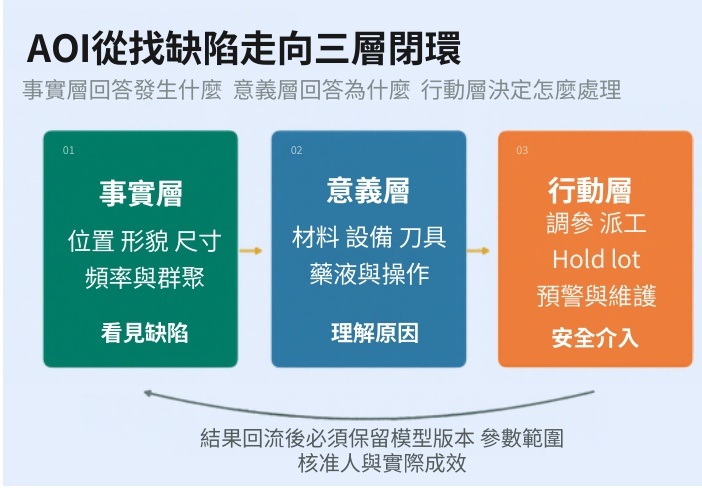
AOI閉環由事實層、意義層與行動層構成,並以結果回流驗證決策。 (本刊整理)
|
資料追溯 每一片板都要有製程履歷
追溯不是把資料全部留下,而是建立可信的產品、設備、製程與決策關聯。
產品ID必須串起材料 設備 配方與結果
一片高階板的製程履歷至少要包含產品與工單ID、批次、材料批號、疊構版本、壓合book、設備與腔體、主軸與刀具、雷射與曝光配方、電鍍槽與藥液狀態、加工時間、操作或核准者,以及AOI、X-ray、電測與可靠度結果。
IPC-1782提出電子產品製造與供應鏈追溯的最低要求,可作為履歷治理的參考。但真正難題不在欄位數量,而在每一筆資料能否指向同一片板與同一製程版本,且時間、單位與來源可信。
MES EAP SPC QMS與資料平台分工不同
MES管理工單、站點、批次、WIP與流程資格;EAP負責設備連線、資料收集、配方下載與遠端命令;SPC監控關鍵參數與量測趨勢;QMS管理不符合、矯正措施、客訴與稽核;資料平台提供跨站資料整合、模型訓練與長期分析。
若把所有需求推給MES,系統會變得龐大且難維護;若資料平台直接越過EAP控制設備,又會破壞現場權限與安全。架構設計應讓每個系統保有明確責任,並透過穩定API、事件訊息與主資料管理交換。
舊機聯網的難點是語意與時間
舊設備可能只有檔案輸出、資料庫、PLC暫存器、Modbus或廠商專有介面。加裝閘道器可以取得資料,卻不代表資料已能使用:同一個「速度」可能是設定值、即時值或平均值,單位與取樣頻率也可能不同。OPC UA提供跨設備到企業系統的安全互通架構與資訊模型,SEMI EDA則以Interface A標準族群支援設備資料取得,兩者提供了標準化方向。對PCB廠而言,實務上仍要先建立tag字典、單位、設備狀態模型與時間同步,否則跨機台分析會比較到不相同的事物。
透明化不等於資料無邊界流動
客戶希望追溯材料、設備、配方與檢測結果,以確認品質與變更受控。
人在迴路與變更管理決定能否量產
AI建議必須進入既有的製程變更制度。系統要區分觀察、建議、限制性自動補償與需核准變更,並依產品、客戶與風險給予不同權限。模型更新也要像配方更新一樣,有版本、驗證、簽核、回退與停用機制。
真正成熟的AI製程控制,不是模型可以任意改機台,而是工程師能清楚看見模型依據、預期效益與風險,並在可控邊界內授權。這種人在迴路的設計不是阻礙自動化,而是高可靠度製造得以長期運作的條件。
MKS Atotech Digital Factory Suite以設備資料 IIoT與製程應用支援PCB智慧工廠管理 (圖片來源:MKS) Atotech
|
台灣設備業的下一步 從單機出口到整線共同驗證
把在地快速迭代轉化為標準接口,可複製模組與跨客戶驗證能力。
共同開發要以共同驗證為核心
PCB廠掌握產品與失效情境,材料廠理解樹脂、玻纖、銅箔與藥液,設備廠掌握機構、控制與感測,系統整合商負責資料與流程銜接。若四方只在設備交機後才碰面,問題就會被分割成互相推責。
共同開發應在新產品早期建立共同coupon、量測方法、資料欄位、異常碼與驗證節點,並明確界定誰負責材料窗口、設備能力、資料完整與最終製程。這種合作的成果不只是某一批板過關,而是一套可以再次使用的驗證方法。
標準接口與資料語意降低客製成本
台灣設備業常以快速客製取得訂單,但每個客戶都重寫通訊、畫面與報表,會讓軟體維護成本隨裝機量線性增加。
IPC CFX、OPC UA、SEMI EDA與設備領域的Companion Specification提供了接口參考,但標準協定仍需配合PCB製程語意:材料批次、板片ID、配方版本、孔群、缺陷座標與Hold狀態如何定義。設備商可以把共通能力做成標準資料模型與API,把真正差異留在製程模組與客戶規則,才能從專案公司走向產品公司。
結語:產線不是設備集合而是持續學習的製程系統
所以,一台機器已經不夠,並不是因為未來工廠需要購買更多設備,而是品質責任已跨越單機邊界。台灣設備業的機會,也不只是把更多硬體賣到海外,而是把板廠長期累積的製程know-how,轉化為標準接口、資料語意、控制模組與共同驗證方法。
當產線能在人的監督下持續從異常中學習,並把學到的知識安全地回到下一批產品,PCB工廠才真正由自動化設備集合,成為可以面對材料與產品持續變動的製程控制系統。